



Tkanina powietrzna PVC o gramaturze 3200GSM
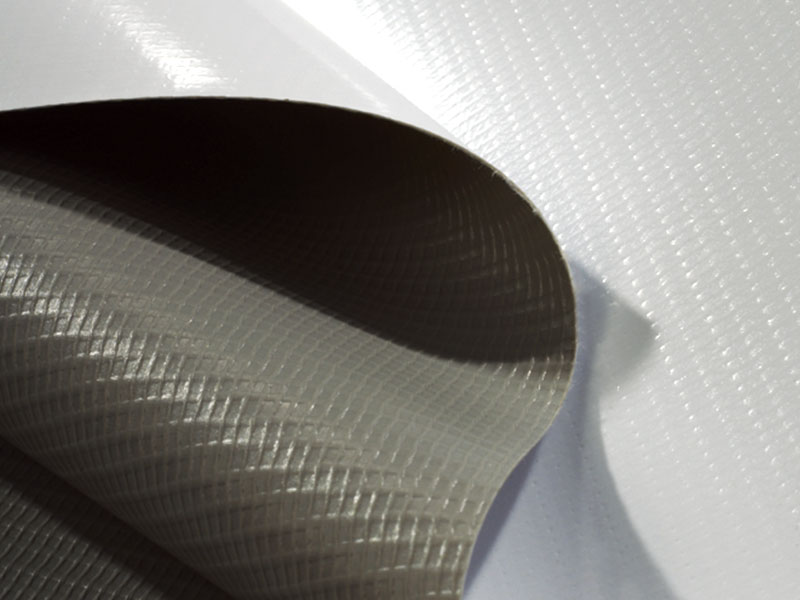
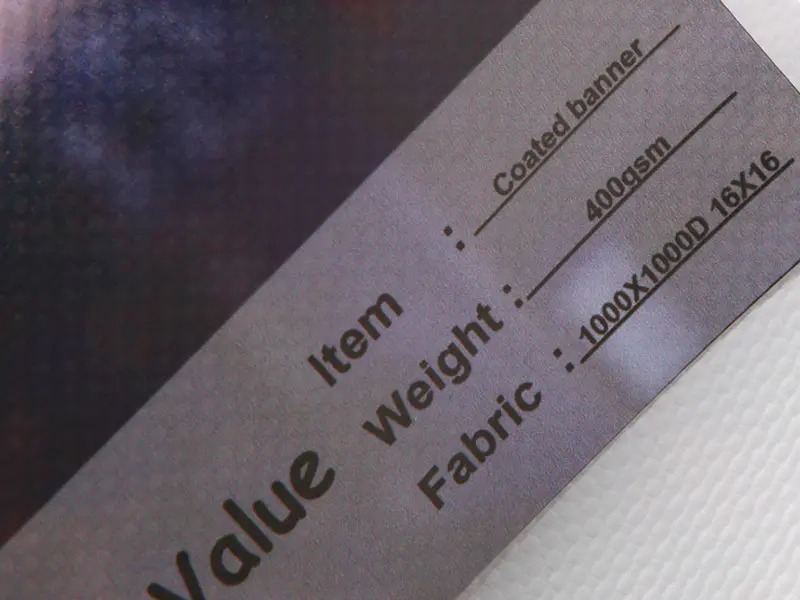
Tkanina powietrzna PVC o gramaturze 3200GSM is a heavy-gauge coated textile engineered for inflatable air track construction, gymnastics training surfaces, and air tumble track assemblies. The base cloth is a high-tenacity polyester scrim with a 9x9 to 12x12 threads per inch weave, coated on both faces with plasticized polyvinyl chloride to a total fabric weight of 3200 g/m². The coating is applied through knife-over-roll or hot-melt calendering, followed by high-frequency or hot-air welding during fabrication. The fabric is supplied in rolls up to 2.0 m wide and is specified where drop-stitch or chambered air retention structures must withstand repeated dynamic loading from gymnasts, trampoline users, and parkour athletes.
Dlaczego 3200GSM jest przeznaczony do budowy torów powietrznych
Rozkład obciążenia pod wpływem uderzenia dynamicznego
Masa powłokowa o gramaturze 3200 g/m² zapewnia wytrzymałość na rozciąganie od 3500 N/5 cm do 4500 N/5 cm w kierunku osnowy i wątku, w zależności od konstrukcji siatki. Pozwala to tkaninie na rozłożenie obciążeń punktowych pochodzących z uderzeń podczas lądowania na większą powierzchnię komory powietrznej, zmniejszając koncentrację naprężeń w wewnętrznych szwach przegrody i liniach spawów.
Odporność na przebicie i ścieranie
Grubość powłoki na tkaninie gąsienicowej PVC 3200GSM waha się od 0,55 mm do 0,70 mm na powierzchnię. Testy ścieralności Tabera zgodne z normą ASTM D4060 wykazały utratę masy poniżej 0,30 g przy 1000 cyklach z kołami H-18, co potwierdza zastosowanie na podłogach sal gimnastycznych i terenach treningowych na świeżym powietrzu, gdzie występuje kontakt z powierzchniami ściernymi.
Zatrzymanie powietrza dzięki integralności spoiny
Zgrzewanie wysokiej częstotliwości powłoki PVC tworzy wiązanie molekularne w poprzek szwu. Masa powłokowa o gramaturze 3200 g/m² zapewnia wystarczającą grubość materiału do penetracji spoiny bez przepalania siatki. Wytrzymałość zgrzewanych szwów na odrywanie zwykle osiąga od 80 N/5 cm do 120 N/5 cm, a spadek ciśnienia w komorze utrzymuje się na poziomie poniżej 5% w ciągu 24 godzin przy ciśnieniu wewnętrznym 0,3 bara.
Stabilność wymiarowa pod ciśnieniem
Siatka poliestrowa z tkaniny Air Track PVC o gramaturze 3200GSM jest utwardzana termicznie przed powlekaniem, ograniczając wydłużenie do 3% do 5% przy obciążeniu zrywającym. W przypadku powtarzających się cykli napełniania i opróżniania tkanina zachowuje geometrię komory bez trwałego rozciągania, co pozwala zachować zamierzoną charakterystykę sprężystości toru powietrznego przez cały okres jej użytkowania.
Dane konstrukcyjne tkaniny
Gdzie stosowana jest tkanina 3200GSM
Pytania techniczne od producentów i kupujących
Jaką metodą spawania zaleca się łączenie tkaniny 3200GSM?
Zgrzewanie dielektryczne o wysokiej częstotliwości jest podstawową metodą produkcji tkaniny torowej z PVC o gramaturze 3200GSM. Grubość powłoki zapewnia okno spawania od 0,5 do 2,5 sekundy przy 27,12 MHz, w zależności od konfiguracji elektrody. Spawanie gorącym powietrzem za pomocą dyszy 40 mm w temperaturze od 350°C do 400°C stosuje się do napraw w terenie i skomplikowanych geometrii, gdzie nie jest dostępne narzędzie HF. Obie metody powinny dawać wytrzymałość szwu na odrywanie co najmniej 80 N/5 cm w testach zgodnych z ASTM D413.
Jak tkanina zachowuje się w niskich temperaturach podczas przechowywania w zimie?
Tkanina powietrzna PVC o gramaturze 3200GSM remains flexible to -30°C when the plasticizer package is selected for cold-weather service. Standard formulations are rated to -20°C. For facilities that store inflated equipment in unheated spaces, specify the cold-flexible grade. Do not fold or crease the fabric below -10°C; allow the material to warm to 10°C or above before unrolling and inflating.
Co powoduje uszkodzenie szwu komory i jak temu zapobiec?
Uszkodzenie szwu w konstrukcji toru powietrznego zwykle wynika z niewystarczającego ciśnienia spawania, zanieczyszczonych powierzchni powłok lub koncentracji naprężeń na połączeniach przegród. Przed spawaniem należy upewnić się, że powierzchnie powłok są oczyszczone alkoholem izopropylowym, utrzymywać ciśnienie elektrody zgodne ze specyfikacją sprzętu i wzmocnić wewnętrzne punkty mocowania przegród drugim przejściem spoiny lub łatą z tej samej tkaniny. Próba ciśnieniowa każdej komory przy 1,5-krotności ciśnienia roboczego przed wysyłką pozwala zidentyfikować słabe szwy, zanim produkt dotrze do użytkownika końcowego.
Czy tkanina 3200GSM nadaje się do konstrukcji typu drop-stitch?
Tkanina powietrzna PVC o gramaturze 3200GSM is used in drop-stitch panels where high chamber pressures above 0.5 bar are required. The fabric weight provides sufficient coating mass to anchor drop-stitch yarns without pull-through. For drop-stitch panels, the coating adhesion to the scrim is the critical property; specify a minimum of 100 N/5cm adhesion for drop-stitch applications to prevent yarn pull-out under pressure cycling.
Jak czyścić i konserwować tkaninę pomiędzy sezonami?
Czyścić tkaninę powietrzną PVC 3200GSM roztworem detergentu o neutralnym pH i miękką szczoteczką lub szmatką. Spłucz czystą wodą i pozostaw do całkowitego wyschnięcia przed wypuszczeniem powietrza i złożeniem. Nie stosować środków czyszczących na bazie rozpuszczalników, acetonu lub wybielaczy chlorowych, które ekstrahują plastyfikator z powłoki i przyspieszają pękanie powierzchni. Przechowuj opróżniony sprzęt w suchym, wentylowanym miejscu, z dala od bezpośredniego światła słonecznego i ostrych przedmiotów.
Wytyczne dotyczące produkcji i przechowywania
- Przechowuj tkaninę powietrzną PVC 3200GSM w rolkach poziomo na stojaku z rdzeniem, w suchym miejscu, w temperaturze od 15°C do 30°C. Unikaj układania w stosy więcej niż dwóch rolek, aby zapobiec fałdowaniu powłoki pod wpływem ściskania.
- Przed cięciem lub spawaniem należy pozostawić walce do osiągnięcia temperatury warsztatowej na co najmniej 24 godziny. Zimna tkanina wykazuje zmniejszoną elastyczność powłoki i może pękać w miejscach zagięcia podczas manipulacji.
- Tnij tkaninę ostrym obrotowym ostrzem lub gorącym nożem. W przypadku kształtów paneli dopuszczalne jest sztancowanie i wycinanie ploterem; przed spawaniem sprawdzić krawędzie cięcia pod kątem rozwarstwień powłoki.
- Utrzymuj elektrody sprzętu spawalniczego w czystości i wolne od pozostałości PCW. Zwęglone pozostałości na elektrodach powodują wyładowania łukowe i oparzenia powierzchniowe, które naruszają integralność szwu.
- Przed spawaniem produkcyjnym wykonaj spawanie próbne próbki z każdej rolki. Skład powłoki i zawartość plastyfikatora mogą się nieznacznie różnić w zależności od partii produkcyjnej, a parametry spoiny mogą wymagać regulacji.