



Wytłaczana folia dekoracyjna z PVC
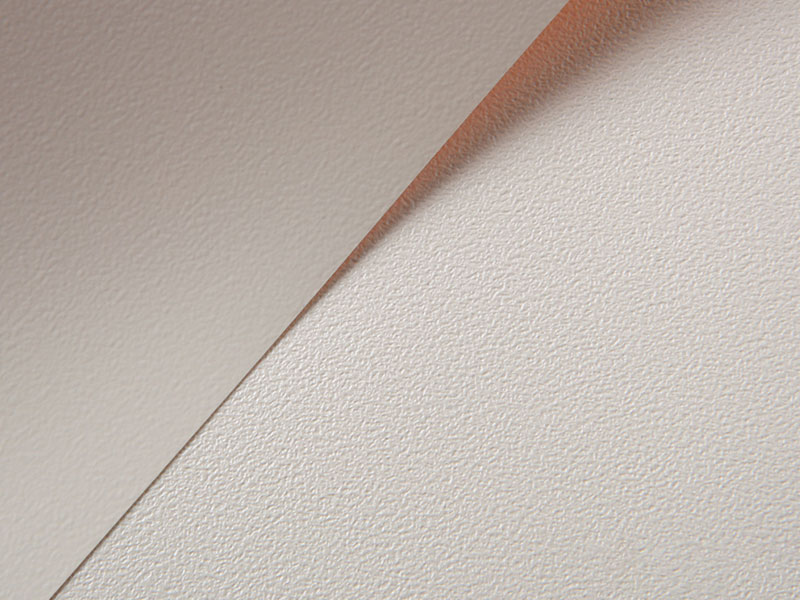
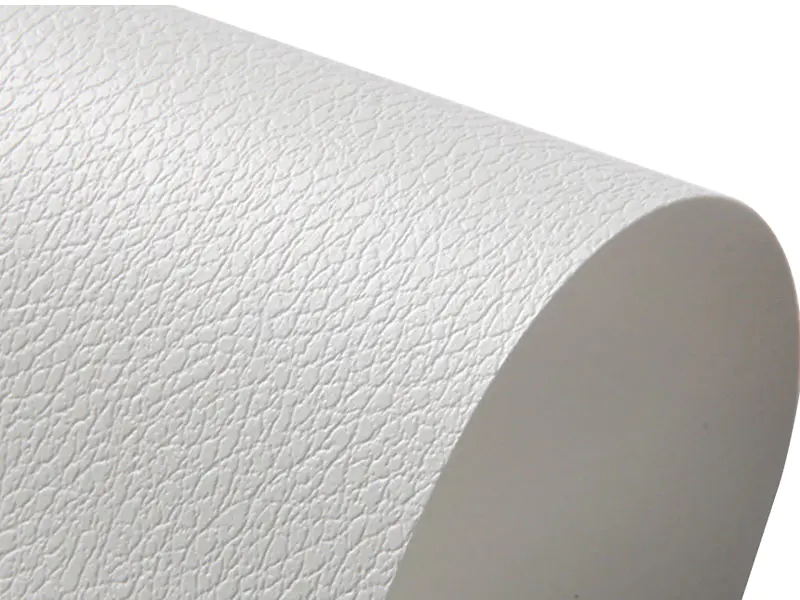
Wytłaczana folia dekoracyjna z PVC is a polyvinyl chloride surface film whose texture is produced by a patterned embossing roller during or after film formation. The relief pattern ranges from fine pore structures and wood grain channels to deep geometric and fabric textures, with emboss depth typically between 20 and 150 microns. The film is supplied in rolls of 0.10 mm to 0.60 mm thickness and is bonded to MDF, particleboard, PVC foam board, and aluminum profiles through membrane pressing, profile wrapping, flat lamination, or vacuum forming. Surface texture is the primary design variable, and the emboss pattern is either registered to a printed image or applied as a standalone tactile effect on a solid color film.
Niestandardowy program wytłoczeń i folii
Wytłaczana folia dekoracyjna z PVC is developed under an ODM/OEM arrangement. Buyers submit a texture sample, a reference photograph, or an emboss pattern file, and a matching embossing roller is produced or selected from the existing pattern bank. Thickness, base color, print registration, gloss level, and roll format are set on the same approval sheet, and the approved texture sample is retained as the reference for every subsequent production lot.
Kategorie wzorów wytłoczeń
Długie, kierunkowe linie słojów podążające za wydrukowanym obrazem drewna. Głębokość 40 do 120 mikronów, zarejestrowana w odległości /- 0,3 mm od nadruku.
Małe, gęste struktury porów, które zmniejszają połysk powierzchni i imitują gatunki o otwartych ziarnach. Głębokość 20 do 50 mikronów.
Tkany relief, który sprawia wrażenie tekstylnego w dotyku na foliach w jednolitym kolorze. Głębokość 30 do 80 mikronów, nakładana bez rejestracji druku.
Podniesione wzory linii i siatki dla powierzchni charakterystycznych. Głębokość 80 do 150 mikronów, wymagająca grubszej folii bazowej i dopasowanego procesu formowania.
Parametry materiału
Trasy procesu
Prasa membranowa
Wytłaczana folia dekoracyjna z PVC is placed over MDF or particleboard with a heat-activated adhesive and pressed under a silicone membrane. The deep emboss patterns require a matching membrane and a press cycle that allows the film to conform to the relief without flattening the texture at panel edges.
Oklejanie profili
Folia owijana jest wokół profili aluminiowych, PCV i MDF stosowanych na ościeżnice drzwi, opaski okienne i krawędzie mebli. Drobne i średnie wzory wytłoczeń otaczają zaokrąglone rogi bez widocznego spłaszczenia, podczas gdy głębokie wzory geometryczne ograniczają się do większych promieni i płaskich powierzchni.
Laminowanie płaskie
Ciągłe linie do laminowania łączą folię z płaskimi panelami za pomocą kleju PU lub termotopliwego. Tekstura wytłoczenia zostaje zachowana przy prędkościach linii do 40 m/min, gdy docisk docisku i ciężar warstwy kleju są ustawione w zakresie zalecanym dla głębokości wzoru.
Formowanie próżniowe
Termoformowane drzwi szafek i elementy wewnętrzne wykorzystują folię tam, gdzie wypukły panel lub wyprofilowany kształt musi mieć teksturę na uformowanej powierzchni. Głębokość wzoru zmniejsza się przy głębokich tłoczeniach, a kupujący powinien potwierdzić akceptowalną utratę tekstury w rogach rysowania na uformowanej próbce.
Pytania kupującego
W jaki sposób zatwierdzany jest wzór wytłoczenia przed produkcją?
Kupujący dostarcza próbkę tekstury fizycznej, skan powierzchni lub opis docelowego reliefu. Produkowana jest folia próbna z wybranym wałkiem i wykończeniem powierzchni, a próba jest wysyłana jako próbka fizyczna do akceptacji dotykowej i wizualnej. Podpisana próbna próbka staje się wzorcem referencyjnym, a produkcja jest z nią porównywana przy określonym oświetleniu i odległości oglądania.
Czy na podstawie fotografii można wywołać nowy wzór wytłoczenia?
Zdjęcie może pomóc w wyborze wzoru, ale nie zawiera wystarczających informacji o głębokości, aby bezpośrednio wygrawerować wałek. Fabryka przekształca fotografię w model reliefowy, wybiera wałek o porównywalnej konstrukcji i produkuje próbny film. Kupujący powinien oczekiwać, że tekstura próbna będzie przypominać fotografię, a nie ją dokładnie odwzorowywać, a zatwierdzona wersja próbna reguluje produkcję.
Co powoduje spłaszczenie wytłoczeń po laminowaniu?
Spłaszczanie wytłoczeń po laminowaniu wynika z nadmiernego docisku, masy powłoki kleju przekraczającej zalecany zakres lub temperatury laminacji na górnym końcu okna procesowego. Film mięknie, a ulga zapada się pod dociskiem. Zmniejszenie nacisku i sprawdzenie ciężaru kleju względem specyfikacji głębokości wzoru rozwiązuje problem bez zmiany folii.
Czy wzór wytłoczenia jest zarejestrowany na drukowanym obrazie?
Rejestracja jest opcjonalna. Folie z słojami drewna są zwykle produkowane z zarejestrowanym wytłoczeniem, więc kanały tekstury odpowiadają wydrukowanym liniom słojów, utrzymywanym w granicach /- 0,3 mm. Folie w jednolitym kolorze i o fakturze tkaniny są produkowane z niezarejestrowanym wytłoczeniem, ponieważ nie ma drukowanego obrazu, do którego można by wyrównać. Kupujący powinni określić w arkuszu zamówienia nazwę zarejestrowaną lub niezarejestrowaną, ponieważ w obu procesach produkcyjnych stosowane są różne konfiguracje narzędzi.
Jak zachowuje się folia po uformowaniu przy głębokim wciągnięciu?
Przy głębokich rysach folia rozciąga się, a wytłoczenie w obszarze rozciągania zmniejsza się. Drobne wzory porów i tkanin zachowują po uformowaniu więcej swojej tekstury niż głębokie wzory geometryczne. Kupujący decydujący się na formowanie próżniowe powinni zamówić uformowaną próbkę o zamierzonej głębokości tłoczenia i ocenić teksturę na próbce, a nie na płaskim materiale.
Uwagi dotyczące przechowywania i obsługi
- Przechowuj wytłaczaną folię dekoracyjną PVC w rolkach w pozycji pionowej, w suchym pomieszczeniu w temperaturze od 15°C do 25°C. Nie układaj rolek poziomo, ponieważ wytłoczenie zostanie ściśnięte pod ciężarem rolki, a spłaszczenie będzie trwałe.
- Pozwól rolkom osiągnąć temperaturę pokojową na 24 godziny przed laminowaniem lub formowaniem. Zimna folia jest mniej zdolna do dopasowania się do reliefu i wytwarza większe napięcie odwijania.
- Utrzymuj przekładkę ochronną na miejscu, aż folia dotrze do szczeliny laminacyjnej. Pył uwięziony w zagłębieniach wytłoczeń jest trudny do usunięcia i pojawia się w postaci jasnych plamek na wykończonej powierzchni.
- Oczyść wykończone powierzchnie miękką szmatką i neutralnym detergentem, wycierając wzdłuż kierunku kanałów wytłoczenia. Podkładki ścierne i rozpuszczalniki do czyszczenia spłaszczają relief i usuwają lakier powierzchniowy.
- Nie należy układać gotowych tłoczonych paneli twarzą w twarz bez przekładki. Płaskorzeźba na jednym panelu może oznaczać powierzchnię panelu znajdującego się pod nim pod obciążeniem lub podczas transportu.