



Wzmocniony ścieg kroplowy z PVC do SUP
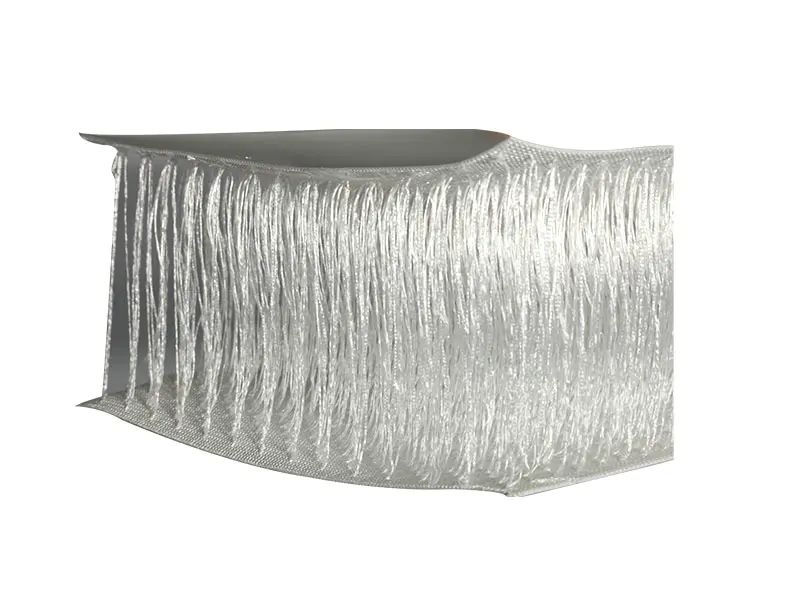
Wzmocniony ścieg kroplowy z PVC do SUP is a tensioned composite fabric used in the construction of stand-up paddle board cores, decks, and hulls. The material consists of two PVC-coated polyester sheets connected by a dense array of vertical polyester yarns, typically 5,000 to 9,000 yarns per square meter. When the board is inflated, these filaments lock the top and bottom surfaces at a fixed distance, producing a rigid, planar structure at internal pressures between 12 psi and 25 psi. Reinforcement is introduced through a higher-density scrim in the base cloth, a thicker coating film, or a secondary lamination layer, which raises the puncture resistance and flexural stiffness of the finished board. The fabric is supplied in roll widths up to 2.0 m and is welded into board panels through high-frequency or hot-air processes.
Jak wzmocnienie zmienia zachowanie ściegu
Parametry materiału
Gdzie znajduje się tkanina w zespole SUP
Panel pokładowy
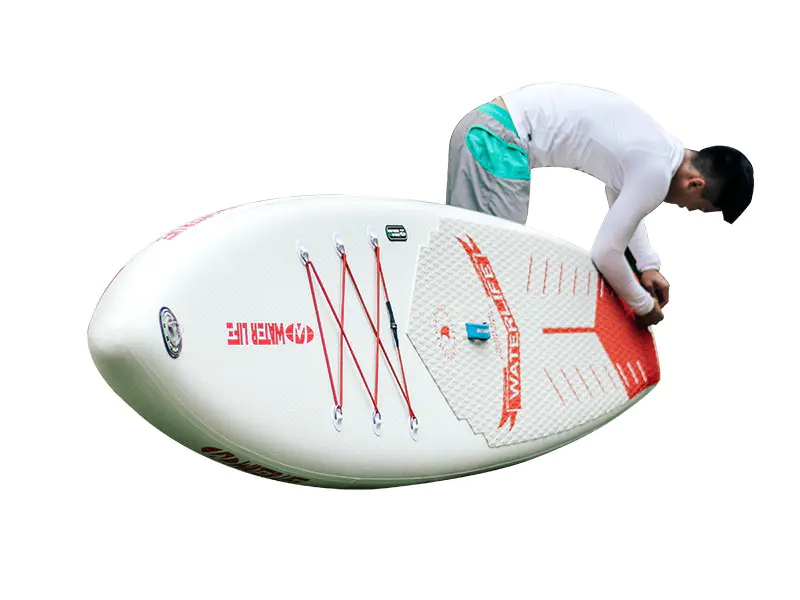
Górny panel ze ściegiem opadającym tworzy powierzchnię do stania. Wzmocnienie kontroluje ugięcie pokładu i wspiera wiązanie podkładki trakcyjnej EVA.
Panel kadłuba
Dolny panel wykorzystuje tę samą wzmocnioną tkaninę. Masa powłoki na tej powierzchni jest często określana jako górna granica zakresu, aby była odporna na ścieranie w wyniku startów na plaży i kontaktu z płytką wodą.
Zespół kolejowy
Reling boczny łączy pokład z kadłubem. Wzmocniony ścieg opadający PVC do SUP jest zgrzewany z tkaniną ścian bocznych pokrytą PCV, a szerokość opaski szyny określa grubość i obrys deski.
Wzmocnienie nosa i ogona
Dodatkowe łaty z tego samego materiału są przyspawane na czubku i ogonie, aby pochłaniać uderzenia i zakotwiczać zespoły zaworu i skrzynki stateczników.
Pytania dotyczące produkcji i zaopatrzenia
Przy jakim ciśnieniu napełniania należy przetestować gotową deskę?
Wzmocniony ścieg kroplowy z PVC do SUP is typically pressure-tested at 1.5 times the rated service pressure before shipment. A board rated for 15 psi should be tested at 22.5 psi for a minimum of 24 hours, with pressure loss recorded. Leakage above 5% over 24 hours indicates a seam or valve issue that requires rework before the board leaves the factory.
Jak zbrojenie wpływa na wagę gotowej deski?
Wzmocniony ścieg kroplowy zwiększa wagę panelu o 15% do 25% w porównaniu ze standardowym ściegiem kroplowym o tej samej grubości. W przypadku deski 10'6" z rdzeniem 120 mm wzmocniony pokład i panele kadłuba zazwyczaj dodają od 1,2 kg do 1,8 kg do gotowej deski. Producenci powinni dostosować szerokość taśmy szynowej lub układ akcesoriów, aby zrekompensować docelową masę deski ustaloną w specyfikacji detalicznej.
Czy tkaninę można zgrzewać gorącym powietrzem zamiast HF?
W przypadku opasek szynowych i łat naprawczych stosuje się zgrzewanie gorącym powietrzem, ale główny szew między pokładem a kadłubem na wzmocnionych panelach ściegowych jest zwykle łączony za pomocą zgrzewania o wysokiej częstotliwości. Zgrzewanie gorącym powietrzem paneli ściegów kroplowych wymaga dwustronnego procesu podgrzewania i starannej kontroli temperatury, aby uniknąć zapadnięcia się pionowego układu przędzy na linii szwu. Wytrzymałość na odrywanie należy sprawdzić na kuponie testowym z każdej partii produkcyjnej.
Co powoduje rozwarstwienie pomiędzy powłoką a układem przędzy?
Rozwarstwienie w punktach zakotwiczenia przędzy wynika z niewystarczającego wnikania powłoki w siatkę podczas produkcji lub z przegrzania podczas spawania. Wytrzymałość zakotwiczenia przędz pionowych należy sprawdzić za pomocą próby wyrywania na próbce kwadratowej o boku 50 mm. Wartości poniżej 250 N wskazują na problem z przyczepnością powłoki w przychodzącej tkaninie, a nie problem ze spawaniem.
Przechowywanie i przetwarzanie
- Przechowuj rolki ściegu kropelkowego wzmocnionego PVC do SUP w suchym miejscu w temperaturze od 15°C do 25°C, ułożone poziomo na stojaku z rdzeniem. Nie układaj w stosy więcej niż dwóch rolek, ponieważ ściskanie powoduje uszkodzenie pionowego układu przędzy.
- Przed cięciem należy pozostawić rolki do osiągnięcia temperatury warsztatowej na 24 godziny. Tkanina ze ściegiem kroplowym jest mniej podatna w punktach zaczepienia przędzy i może pękać podczas cięcia lub układania panelu.
- Użyj ostrej przecinarki obrotowej lub stołu do cięcia CNC. Przed spawaniem sprawdź każdą przyciętą krawędź pod kątem luźnych lub naciągniętych nitek; wystające przędze zakłócają konsolidację szwu spawalniczego.
- Utrzymuj elektrody spawalnicze HF i narzędzia w stanie wolnym od pozostałości PCW. Gromadzenie się pozostałości powoduje nierównomierne nagrzewanie i miejscowe zapadanie się struktury ściegu kroplowego na szwie.
- Gotowe deski przechowuj opróżnione i płaskie lub częściowo napompowane pod ciśnieniem 5 psi, w zacienionym miejscu, z dala od bezpośredniego światła słonecznego. Długotrwałe przechowywanie pod pełnym ciśnieniem w gorącym środowisku przyspiesza utratę plastyfikatora w szwach spawalniczych.